 荧光渗透液

咨询热线:
17821370850
邮 箱:3329943708@qq.com
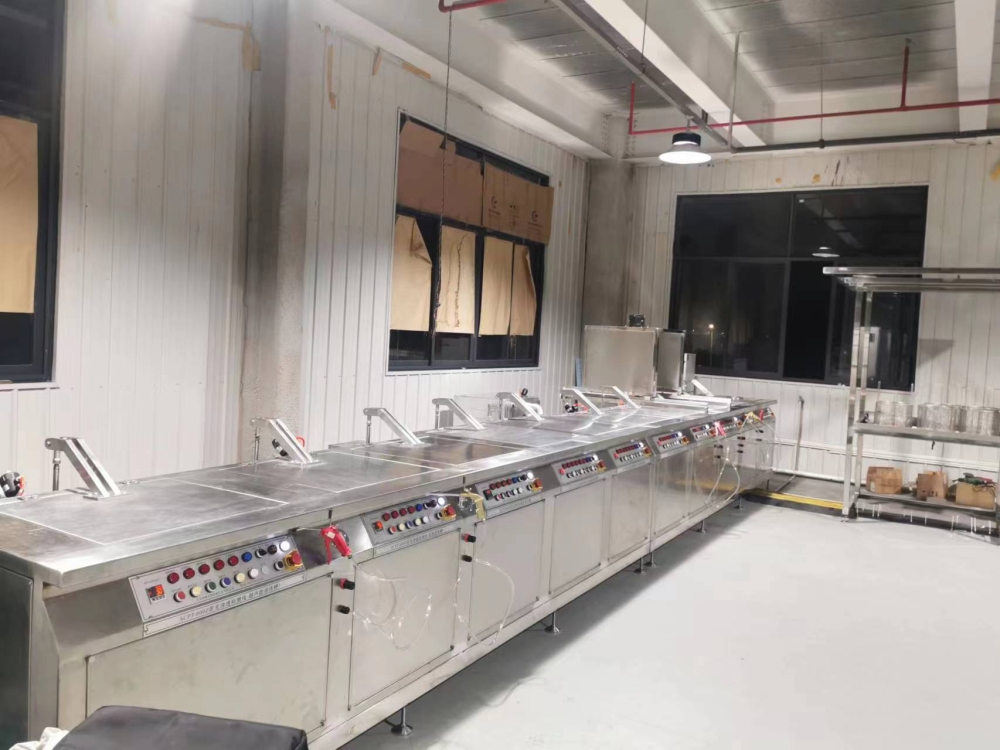
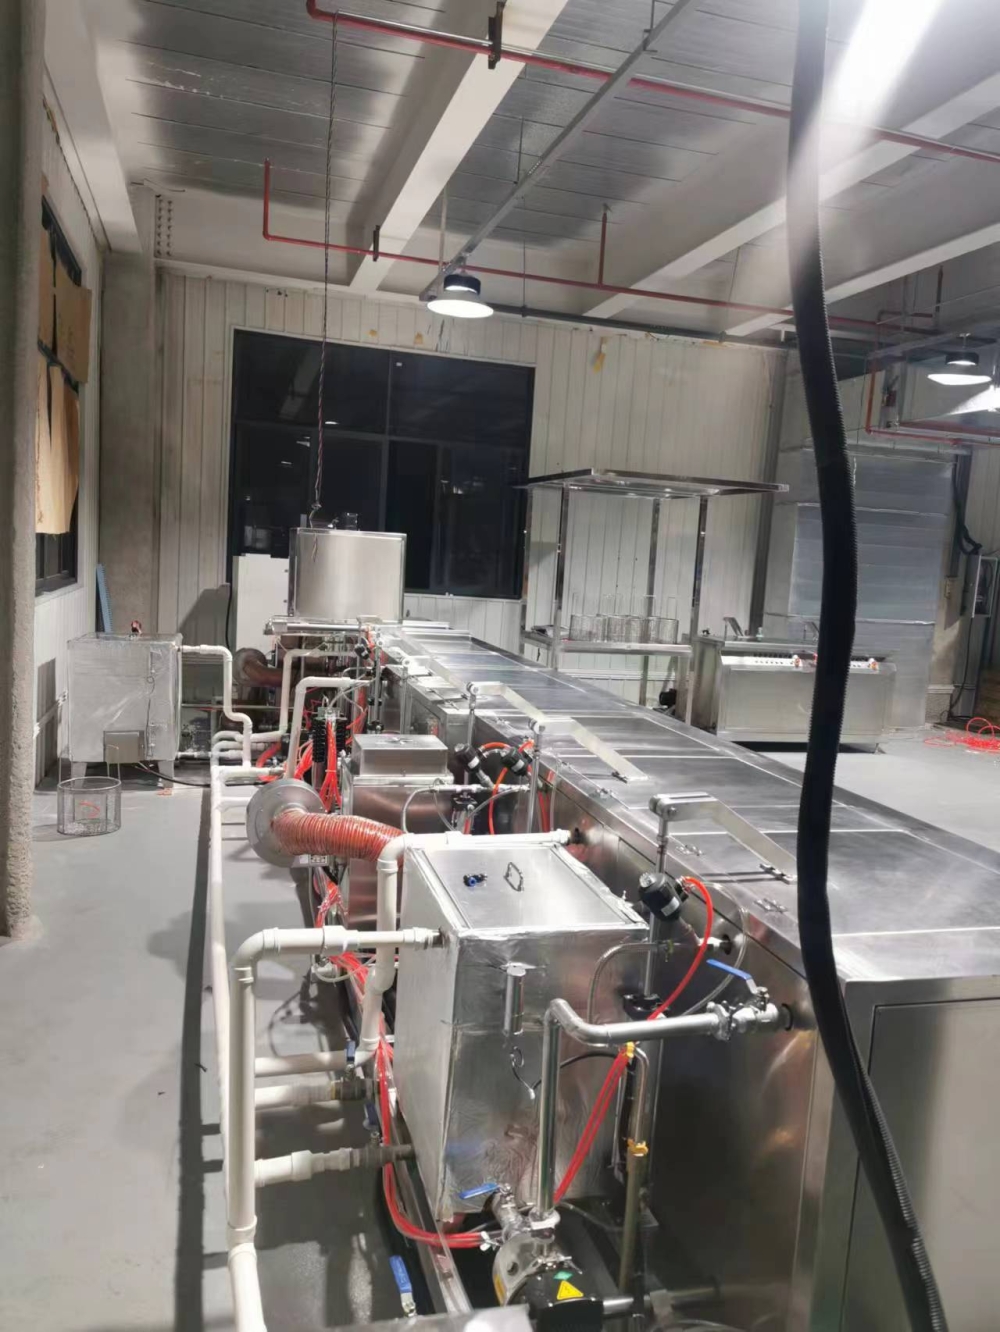
1.概述
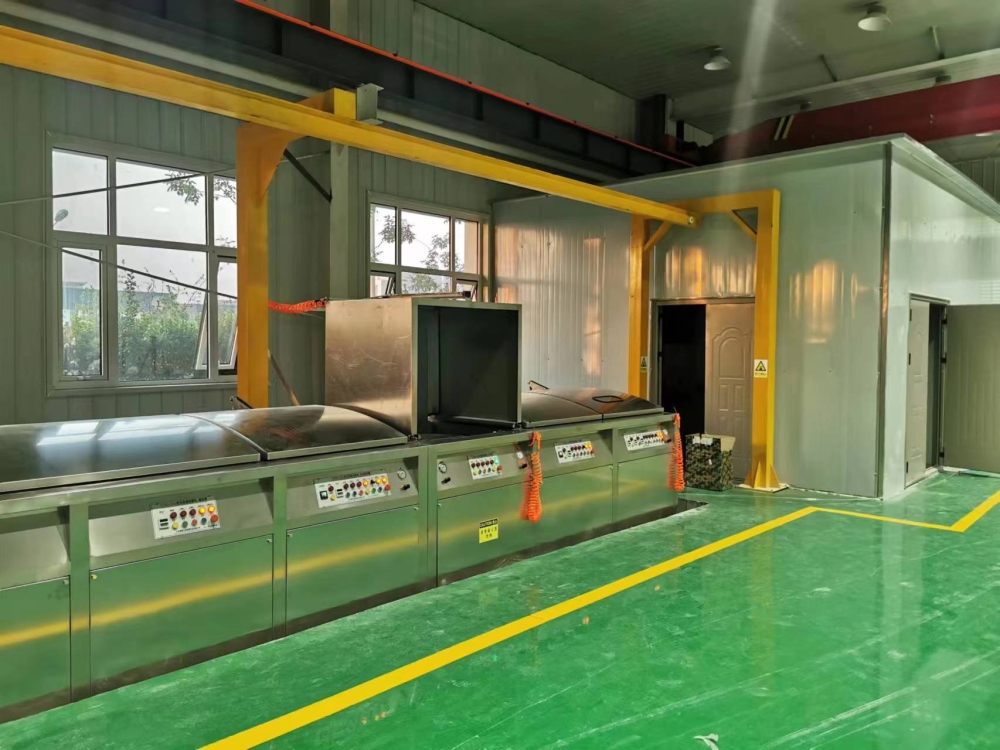
l 本公司生产该类荧光渗透检测线已有十多年历史,从业以来与多家航空航天单位合作。如:河北钢研德凯科技有限公司、潍坊鑫精合智能装备有限公司、顺丰航空、多彩航空、华夏航空、北京星航、中国航发等;
l 我公司生产制造投入运行的荧光渗透检测线全部通过 GE、普惠、罗罗、SNECMA 、SAFRAN 等公司审合,符合 NADCAP AC7114/1、ASTME-1417、HB/Z61、GJB-2367A、GB/T18851.1 中规定的相关要求。
l 我公司制造的产品保证不是试制品,且设备为整套全新设备,采用同行业中先进的设计理念、成熟的制造技术,产品检测自动化程度高,具有良好的操作性、良好的安全性、良好的稳定性,且操作简单、维修方便,具有很高 的可靠性。
2.设备名称
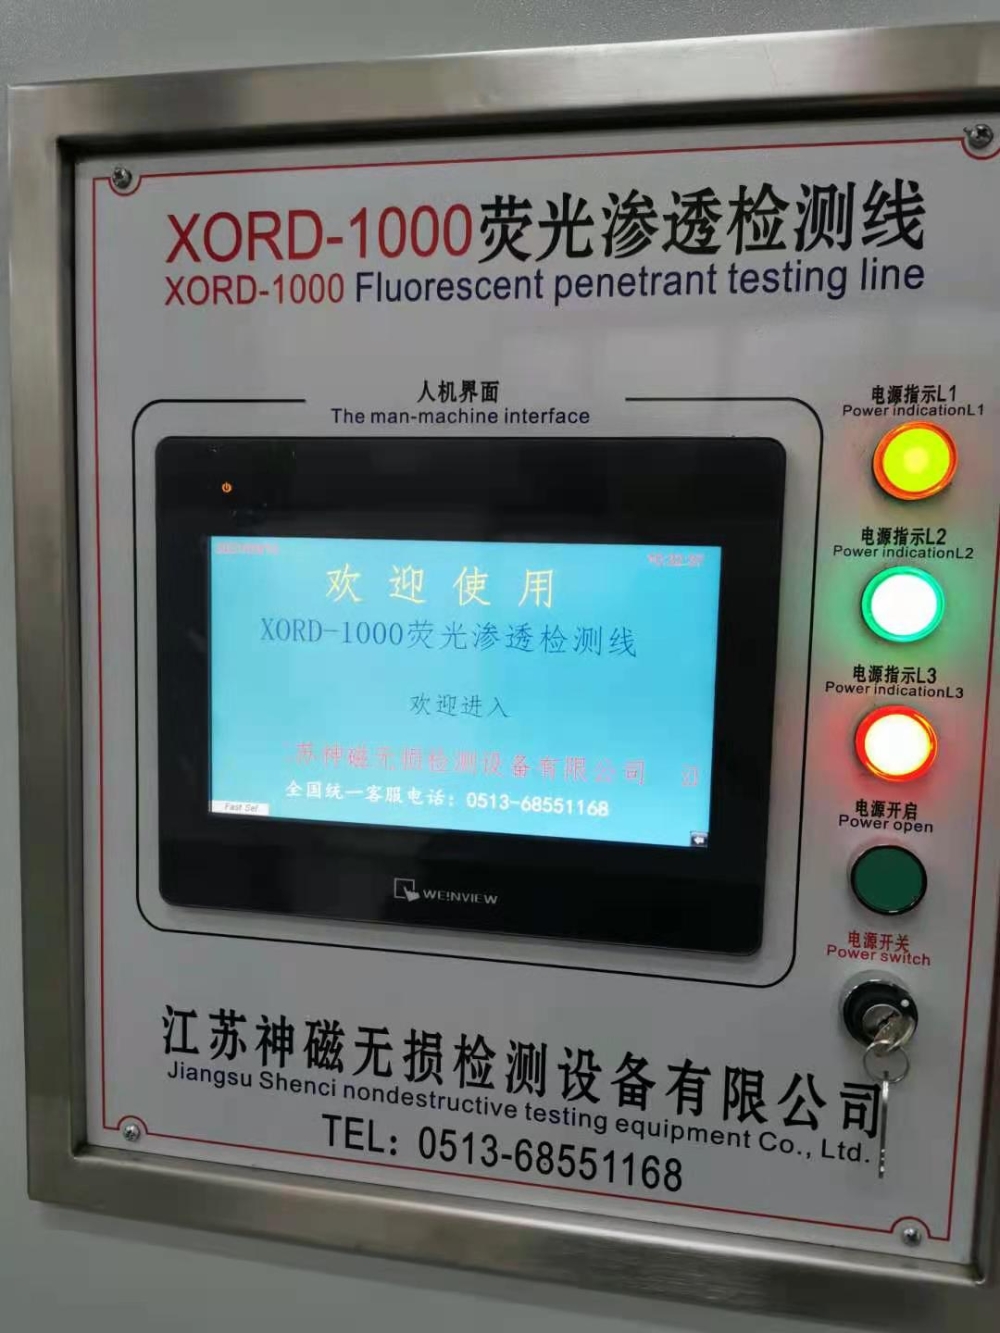
荧光渗透检测设备,型号规格:SCPT-600Z。
数量:1台
制造商:江苏神磁航材科技有限公司
3.设计依据
ASTME 165-2002 液体渗透检验的测试方法
HB/Z61-1998 渗透检验
GJB 2367A-2005 渗透检验
ASTM E165、ASTM E1417《渗透检验》标准
MH/T3007-2018 航空器无损检测 渗透检测
ISO 9001:2015 管理体系认证证书及双方签订的技术协议
4.总体说明:
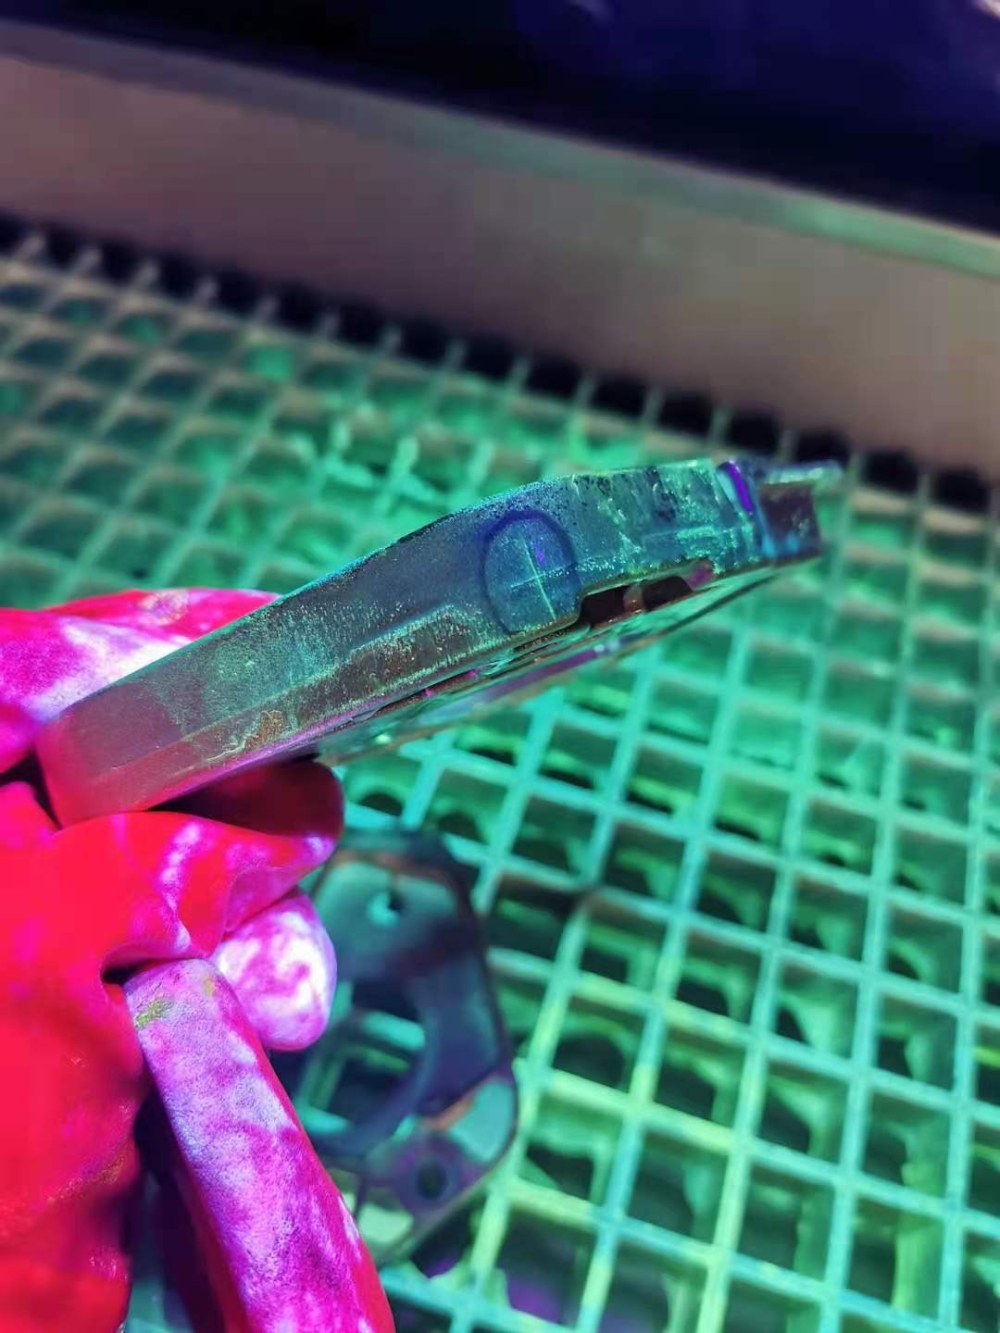
4.1设计该荧光渗透检测线整套设备可满足大批量不同尺寸及种类产品进行检测,主要检测零件的表面开口不连续的原材料缺陷、加工缺陷和使用中产生的缺陷,以满足批量生产的要求。
4.2本检测线为整套全新设备,设计用于大批量不同尺寸及种类产品进行检测,主要检测零件的表面开口不连续的原材料缺陷、加工缺陷和使用中产生的缺陷,以满足批量生产的要求。整套设备设计为手动荧光线;本检测线采用同行业中先进的设计、制造水平,全新的工艺、新材料(包括设备零部件、元件和附件),采用先进的元器件及控制系统,结合我公司多年的新技术制造。设备具有良好的操作性、良好的安全性能、良好的稳定性,且操作简单、维修方便,无任何泄露现象,具有很高的可靠性。对环境无污染,低噪音,设备防护优良,对人身健康无伤害。提供优质快捷专业的售后服务。
4.3设备设计制造符合 ISO9001 国际标准。设备所有零、附件和各种仪表的计量满足GJB2367A-2005 的要求。水电气管道(线)布置安全合理,电线电缆符合国标。所有电器、仪表均有生产许可证、合格证及说明书。各工位的水管、压缩空气管均采用不锈钢及 PPR 等材料。所有仪表均能方便的拆卸、安装、便于维修检验,安装位置便于操作人员观察。该线所有的仪表、开关按钮、指示灯等不受液体、挥发性气体及周边污物的侵蚀。
5.设备特征及用途
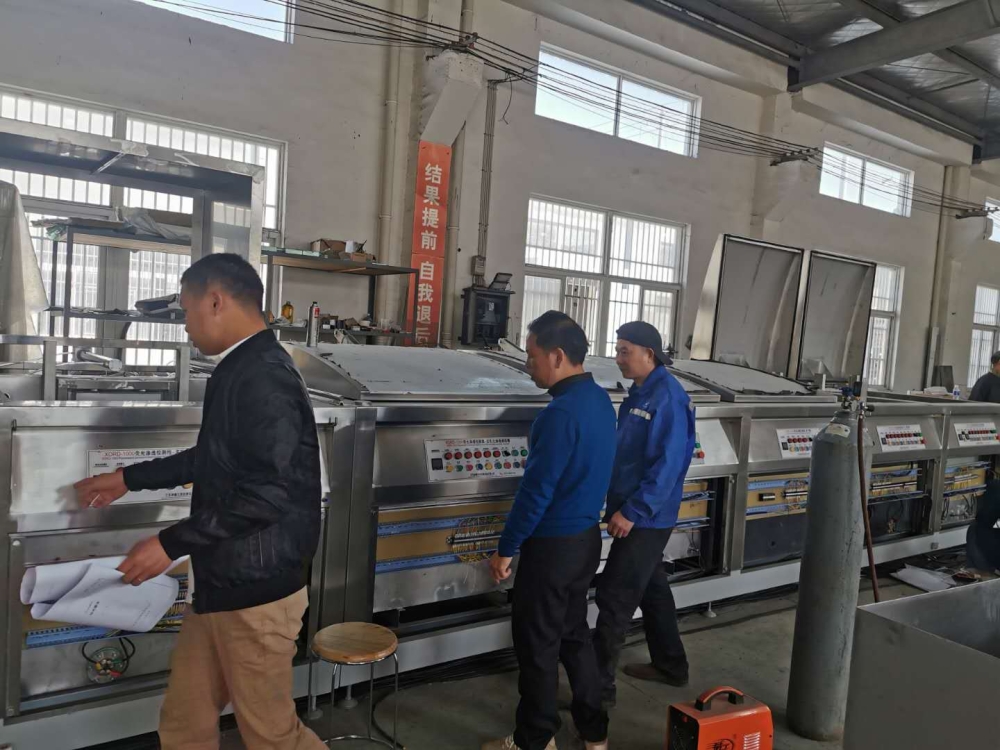
5.1 SCPT-600Z型荧光渗透检测线,采用水洗型自乳化渗透和后乳化渗透检测的方法检测非松孔性零件表面的开口缺陷,适用于尺寸大小不一,批量中等的零部件、标准件等的渗透检测,可满足航空、航天、军工等领域的渗透标准要求。
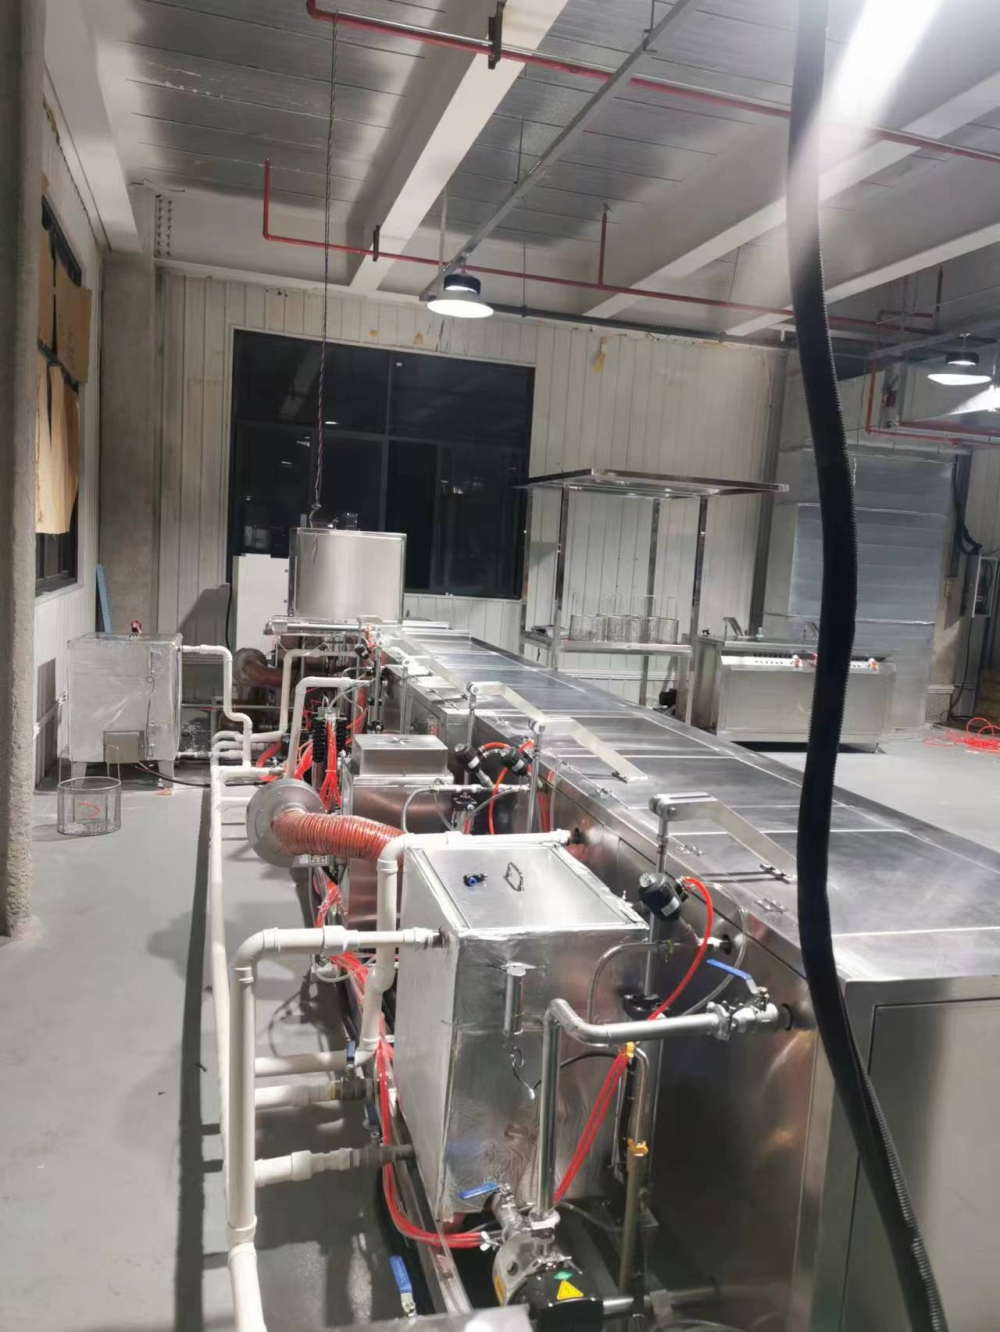
5.2设备采用多个槽体组合的结构,对槽体布置结合使用方的现场、按检测工艺将各工艺槽体合理摆布,减少渗透零件在检测过程中的频繁搬运。这样既满足使用方的现场要求,又可确保零件检测过程中流程顺畅,操作方便,使检测零件时具有缺陷显示直观、工艺操作简单,检测效率高的优点。
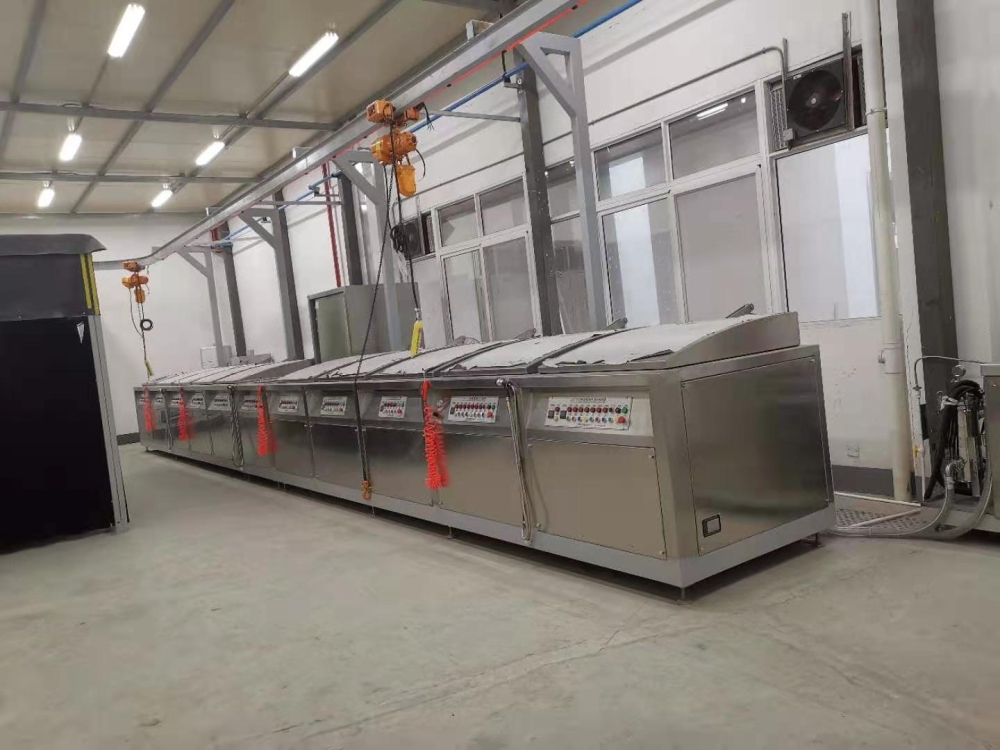
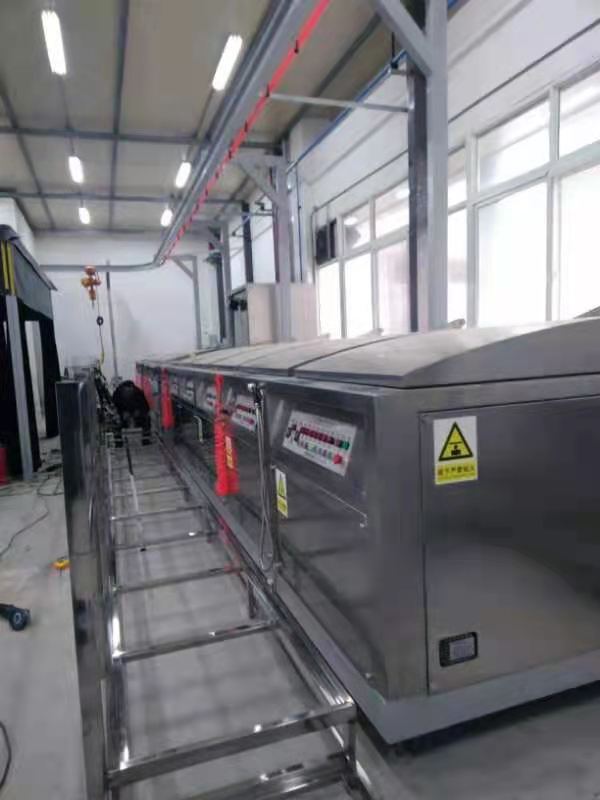
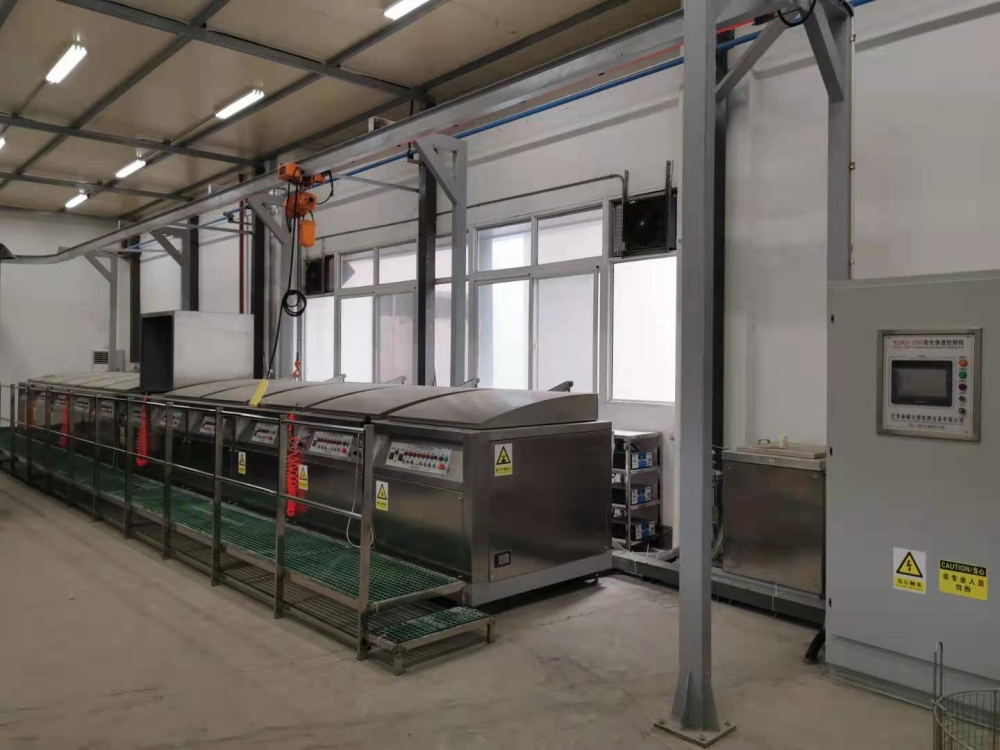
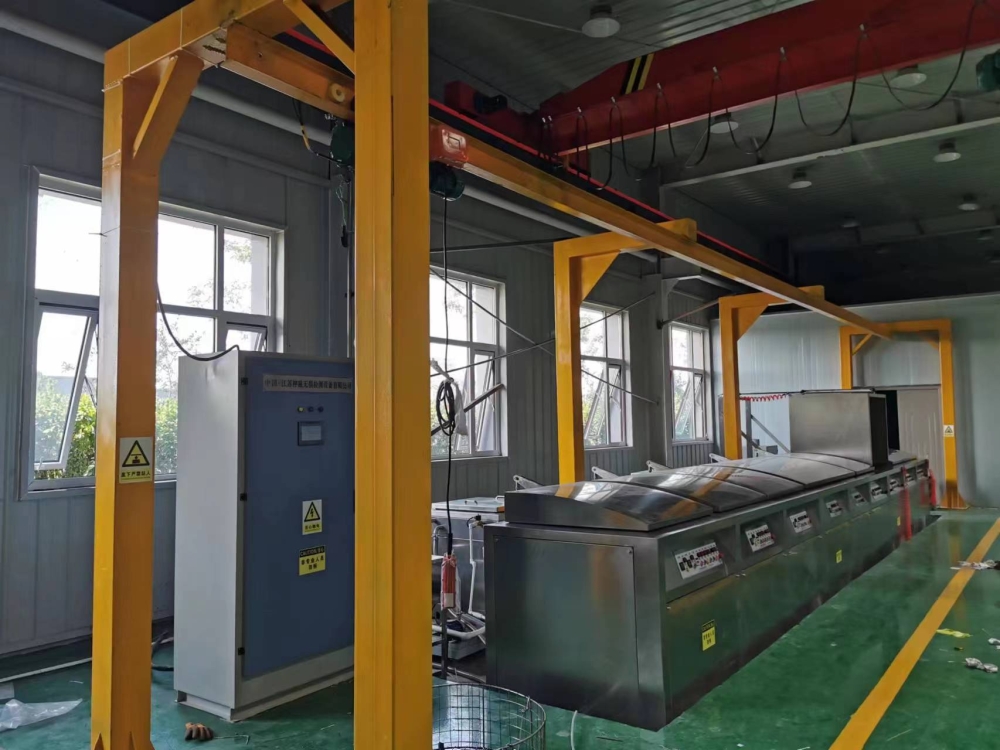
5.3整套荧光检测线设计工艺布置为一条独立半自动动荧光渗透检测线,工位槽布局设计为“一”字型排列,操作面布置前侧,槽体后侧预留检修通道,配套辅助水箱、过滤器以及排布管路等均放置在该区域,该荧光检测线采用人工吊运工件至各个工位槽体上,槽体表面距地面高度≤800mm,以方便整条检测线的检修和清洁。该设备的工艺布局合理,工艺参数能设定与控制,以满足质量保证的需要,并使零件在检测过程中流转顺畅、操作便捷可靠。
6.设备组成
SCPT-600Z型荧光渗透检测线主要由荧光渗透探伤设备、辅助设施等组成。设备检测灵敏度等级3级荧光渗透探伤工艺设计。
l 荧光渗透检测设备主要由自乳化渗透滴落槽(水洗型)、后乳化渗透滴落槽(水洗型)、乳化槽、乳化终止槽、喷淋清洗槽、手工补洗槽、烘干槽、显像槽、检验暗室等组成。
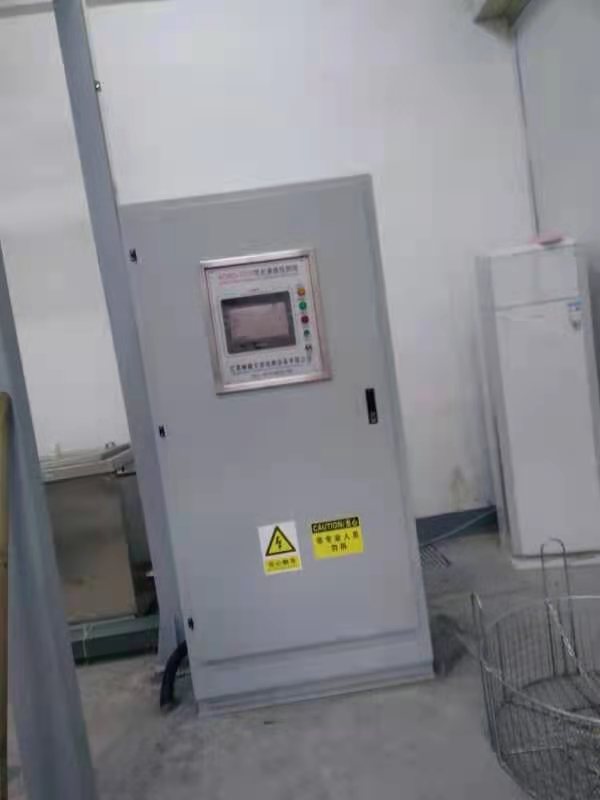
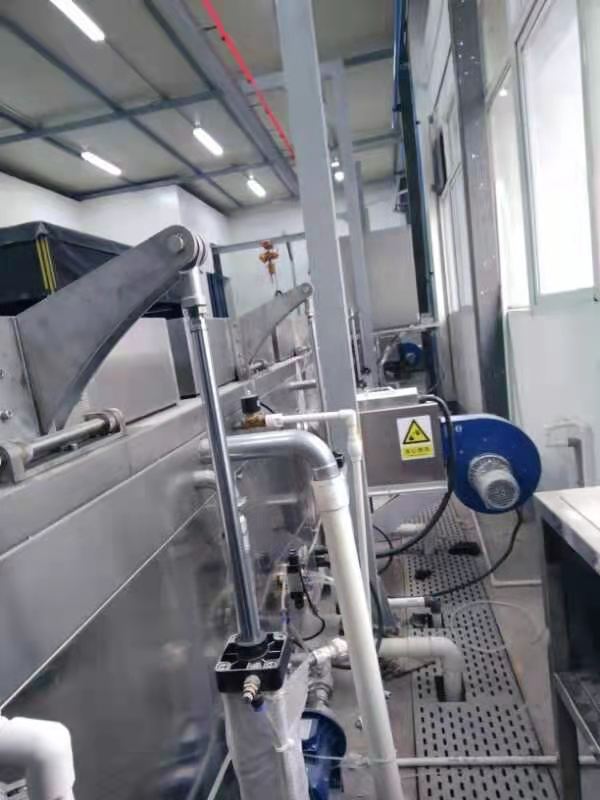
l 配套及辅助设施由电气控制柜、气动控制系统、按钮、仪表、各种管道等设备组成。
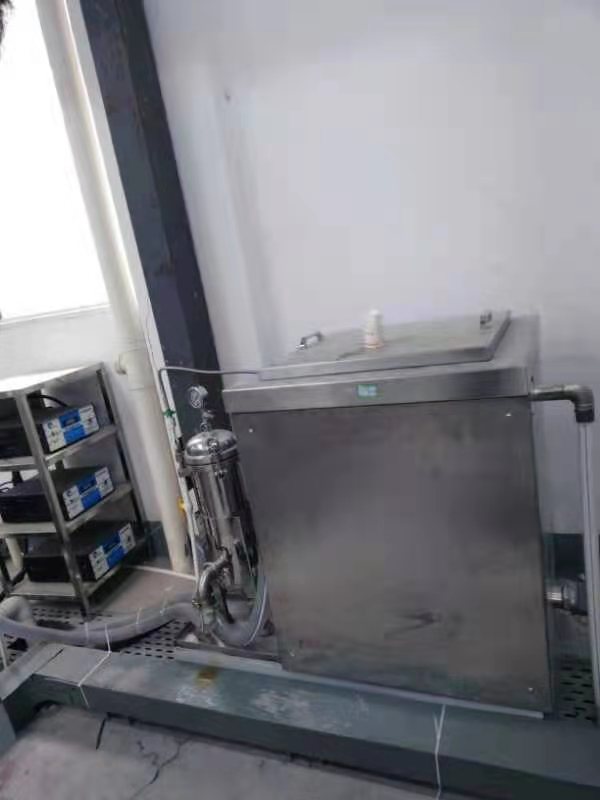
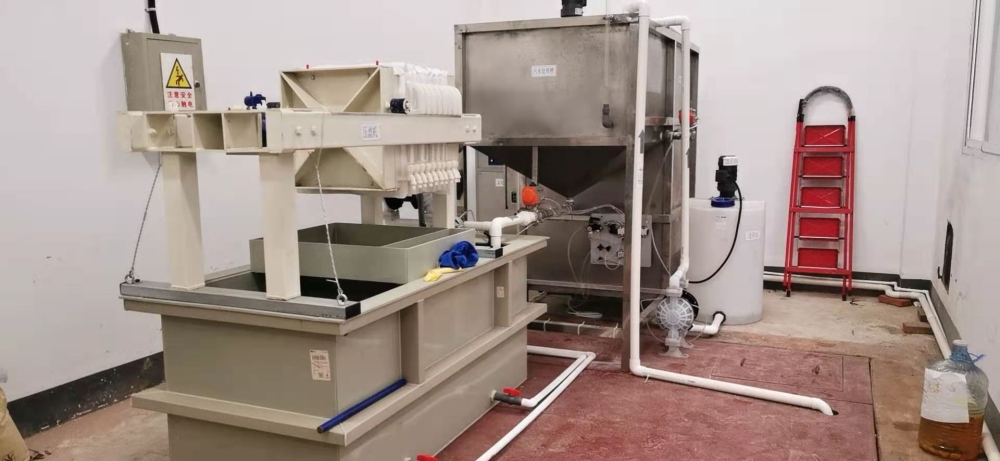
l 该荧光检测线产生的废水通过管路排放至专用废水收集桶中进行集中收集外运处理。
7.机械要求
l 各工位工件的传送采用直线形结构。
l 设备结构合理,实用、耐用,外观精美,便于操作,工作台面高度800mm。
l 各箱槽上盖采用气动开闭,在开启后与槽体平面的夹角>90度。
l 各工位槽均配备嵌入式独立控制面板,用于槽内动作的控制和对工艺参数进行设定,安放合理,避免操作中液体流入。控制面板材料为拉丝板,控制面板密封,所有电气接头进行防腐处理和加防护套,各种仪表设有标牌,所有仪表的安装便于定期校验时的拆卸、安装,便于校验。安装位置便于操作人员观察。
l 每道工序的工艺参数可在各槽控制面板上方便地修改,每道工序配有报警系统。
l 每个工位均可进行手动电动操作,各个机械动作可在人工控制下单独进行操作,所有槽子带防夹感应装置。
l 焊缝均采用氩弧焊接,并对焊缝进行处理,焊接质量保证没有渗漏、焊缝与基体材料颜色相同。
l 槽体无扭曲、不平、划伤、砂眼、气泡、夹渣等缺陷。
l 设备上各工位为中文标牌,标牌材料为不锈钢板。
l 压缩空气总管路上配置油水分离器,以保证压缩空气无油、清洁、干燥。经过滤后的压缩空气再通往各用气处,每一压缩空气出口处都安装压力表及减压阀,并可调节,气枪、水枪工位均有挂枪的挂钩。
l 设备的气动及水管(各种电磁阀)控制元件均采用质量好的控制元件,质量稳定可靠,盖在开启和关闭时无噪音、动作灵活无卡滞现象。
l 系统中所有管路(水、电、气)及其它辅助设施都应布置在槽体后侧,大方美观。
l 设备的电器控制部分工作时噪音小(小于70分贝)。
l 渗透线设备电源:380V±10% 50Hz 。
8工艺流程
A、自乳化渗透
人工上料——自乳化渗透滴落——喷淋清洗——手工补洗——烘干槽——显像槽——检验暗室——人工下料
B、后乳化渗透
人工上料——后乳化渗透滴落——浸洗槽——乳化槽——乳化终止——手工补洗——烘干槽——显像槽——检验暗室——人工下料
9技术性能
9.1 自乳化渗透滴落槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
媒介 |
|
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。渗透和滴落时间均可自动计时、报警。该工位设有时间数显仪表,显示渗透时间、滴落时间,对渗透和滴落时间可进行设定和调整。 槽前设有控制面板,面板上设有开盖、渗透计时、滴落计时、声光报警灯等一系列的按钮,可控制槽的所有动作,渗透结束后发出声光报警信号。 l 该槽采用浸渍方式施加渗透液,在槽内装有气动升降装置,进行零件自然滴落工序。当工件渗透结束后,槽盖开启后气缸上部连接件和渗透槽放置零件的搁置架连接,气缸 带动搁置架向上缓慢提升至设定高度(升降行程不小于 450mm),搁置架提升到位后(离开槽内液面)进行自 然滴落,其载重≤100Kg。渗透和滴落两部分工作互不干扰,且滴落的渗透剂能够及时回收至渗透槽内。 l 槽内底部设有方便取出的用于放置零件的不锈钢栅格架,以保证零件不与槽体直接接触,栅格架承载重量≥ 200Kg。栅格架为可拆卸式结构,便于对槽底进行清理。 l 渗透槽底配有积液坑,方便清理槽内污染或过期的渗透液,以便渗透液的更换。槽内废弃后的渗透剂原液不得直 接排放入废水处理系统,两个渗透槽边各配备1 台手动抽液泵,可将槽内废弃的渗透剂通过手动抽液泵抽入专用废液收集桶中,集中收集作为危废外运处理。 l 对设备可能造成损害的机械动作均设置了互锁功能, 能保证不管是在手动还是自动状态下,操作控制面板上的按钮均不会损坏设备。盖打开、关闭采用气动。 |
9.2后乳化渗透滴落槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
媒介 | 荧光渗透液 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。渗透和滴落时间均可自动计时、报警。该工位设有时间数显仪表,显示渗透时间、滴落时间,对渗透和滴落时间可进行设定和调整。 槽前设有控制面板,面板上设有开盖、渗透计时、滴落计时、声光报警灯等一系列的按钮,可控制槽的所有动作,渗透结束后发出声光报警信号。 l 该槽采用浸渍方式施加渗透液,在槽内装有气动升降装置,进行零件自然滴落工序。当工件渗透结束后,槽盖开启后气缸上部连接件和渗透槽放置零件的搁置架连接,气缸带动搁置架向上缓慢提升至设定高度(升降行程不小于 450mm),搁置架提升到位后(离开槽内液面)进行自然滴落,其载重≤100Kg。渗透和滴落两部分工作互不干扰,且滴落的渗透剂能够及时回收至渗透槽内。 l 槽内底部设有方便取出的用于放置零件的不锈钢栅格架,以保证零件不与槽体直接接触,栅格架承载重量≥ 200Kg。栅格架为可拆卸式结构,便于对槽底进行清理。 l 渗透槽底配有积液坑,方便清理槽内污染或过期的渗透液,以便渗透液的更换。槽内废弃后的渗透剂原液不得直 接排放入废水处理系统,两个渗透槽边各配备1 台手动抽液泵,可将槽内废弃的渗透剂通过手动抽液泵抽入专用废液收集桶中,集中收集作为危废外运处理。 l 对设备可能造成损害的机械动作均设置了互锁功能, 能保证不管是在手动还是自动状态下,操作控制面板上的按钮均不会损坏设备。盖打开、关闭采用气动。 |
9.3 喷淋清洗槽(用于自乳化渗透滴落后的清洗)(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
媒介 | 温水 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。槽盖开启、转盘转动和喷淋等工序均可自控。槽前设有智能控制面板,可控制槽的所有动作;配备时间继电器、数显 压力表可对清洗时间、清洗压力由操作员进行设定和调节(数显式)。清洗结束后发出声光报警信号。 l 槽内设有多组喷淋管,上、下喷淋形式,喷淋管路上均安装有不锈钢喷嘴。 水距≥380mm,喷嘴产生扇形水流全方面自动喷射在工件上,喷射压力0.27Mpa,喷嘴角度可 360°进行调整,保证清洗到零件的所有表面。 l 槽盖中部设有观察窗口,可以观察到槽内清洗情况。 l 槽底设计为坡底结构,设有带不锈钢过滤网的排液口,方便槽内液体排放。槽边配有 1 把手动水喷枪,方便对零件进行手动补洗,喷枪压力 0~0.3MPa(可调)。 l 配有低液位报警保护装置,保护加热管及水泵。 l 设有两层过滤装置,延长清洗液的使用寿命。 l 槽体有进水阀与排水阀,与总进水管、总排水管连接,采用电磁阀控制,方便进水、排水。 |
储液槽 | l 该工位采用温水喷淋方式清洗,温水由配备的喷淋供水箱提供,在管路上配置水压指示表和压力控制装置,喷淋的压力采用水泵供压(南方泵)流量,确保水压不大于 0.5Mpa, 压力可调;采用温水清洗方式,水温控制在 10℃~38℃范围内(可调),水温温差±5℃。 l 配备的喷淋供水箱有效尺寸为:长600×宽 600×高 600(mm);水箱内设有加热装置,采用不锈钢管内加热的方式,电加热管采用新型组合式结构,电加热管总功率约为 24KW, 20 分钟可从室温升到最高 38℃,温度控制采用温控仪,温度保持在设定温度的±5℃范围内,保证喷淋清洗要求。水箱设有低液位报警装置,当箱内液面低于标准位时,能够自动报警,以提醒操作人员进行补充,当箱内液面高于标准位时,能够自动报警并停止液体补充,避免液体溢出,该水箱内喷淋清洗用水不够时可自动添加进行补充,该水箱还设有溢流和排放功能。 |
9.4手工补洗槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
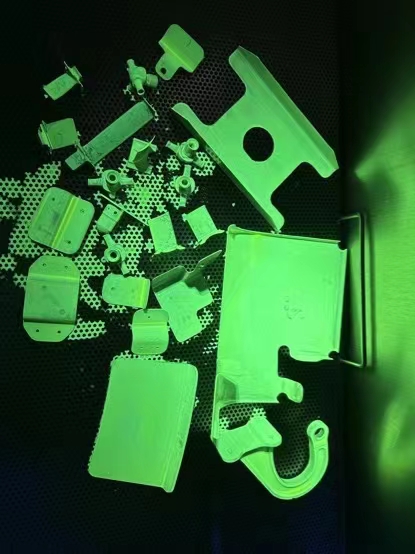
结 构 | l 手动运行,槽前设有控制面板,可控制槽盖的开启和关闭。 l 在气路上配置气压指示表和压力控制装置,确保气压不大于25PSI,压力可调。 l 槽内有水温表,水温10-38°C。 l 可移动暗室,暗室前有遮光布,形成暗室环境,暗室内配备手持式荧光灯及固定式灯便于观察荧光渗透液油污残留,保证黑光灯在距离零件表面 38cm 处黑光辐照度≥4000uW/cm2, 方便查看手工补洗的效果,减少漏洗和过洗的现象发生。 |
恒温水箱 | 该槽手工补洗用水由恒温恒压供水系统提供,确保水压不大于 0.27Mpa,压力可调, 且补充清洗水温控制在 15~40℃(可调)。当水温低于设定温度 15℃要求时,电加热装置 开始自动进行加热,温度超过 40℃时自动停止,水温温差±5℃。温度控制采用温控仪(带数字显示可设定),温度保持在设定温度的±5℃范围内。 |
9.5后乳化浸洗槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
媒介 | 水 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。槽前设有控制面板,可控制槽的所有动作;对停止乳化时间可由操作员在时间继电器上方便的进行设定和调节,清洗完毕后发出声光报警信号。 l 在该槽中设有管道循环泵搅拌装置,用于对槽内进行轻微搅拌以达到更好的停止乳化效果。 l 槽体底部设计为坡底结构,便于槽内液体的排放与更换。 l 槽体有进水阀与排水阀,与总进水管、总排水管连接,采用电磁阀控制,方便进水、排水。 l 槽内还设有液面深度标记,便于观察槽内使液体的量进行定量添加; |
9.6 乳化槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封。 |
媒介 | 乳化剂,施加此类乳化剂,使后乳化渗透剂变成可水洗,以便于从被检表面去除 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。槽前设有控制面板,可控制槽的所有动作,乳化时间可由操作员在时间继电器上方便的进行设定和调节,乳化完毕后发出声光 报警信号。 l 在该槽中设有管道循环泵搅拌装置,用于对乳化剂进行轻微搅拌。使用管道泵循环搅拌优点是不会产生泡沫,同时也可以让乳化剂在槽体中充分均匀以达到更好的乳化效果。 l 槽体底部设有积液坑,方便槽体更换废弃的乳化剂。槽边配备 1 台手动抽液泵,可将槽内废弃的如何剂通过手动抽液泵抽入专用废液收集桶中,集中收集作为危 废外运处理。 |
9.7 乳化终止槽(用于后乳化渗透滴落后的清洗)(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封,槽盖具有防水功能。 |
媒介 | 温水 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。槽前设有控制面板,可控制槽的所有动作,清洗时间和温度等可由操作员在时间继电器和温控仪上进行设定和调节,清洗完毕后发出声光报警信号。 l 对渗透乳化后的工件进行鼓泡清洗,无残留液。 l 底部设计鼓泡装置,用于清洗零件。 l 在气路上配置气压指示表和压力控制装置,确保气压不大于25PSI,压力可调。 l 槽内有水温表,水温10-38°C。 |
9.8烘干槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm),中间隔层优质隔热保温棉保温。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用耐高温橡胶垫密封,保证干燥热空气不外泄。槽内底部设有方便取出的用于放置零件的不锈钢栅格架,以保证零件不与槽体直接接触,栅格架承载重量≤200Kg。 栅格架为可拆卸式结构,便于对槽底进行清理。 |
加热方式 | 热风循环系统加热方式 |
结 构 | l 该工位控制系统采用自动温控仪,数字显示,带温度 PID 自动调节和补偿,实现自动控温功能,具备温度显示、计时、超温报警等系列功能,烘干作业完成后发 出声光报警信号。槽前设有控制面板,可控制槽的所有动作,面板上设有开/关盖、烘干、循环风机、计时、报警等一系列的按钮,可控制槽的所有动作。设独立的超温保护装置,当加热时间到后, 加热管自动断电(PLC 控制),循环风机继续运行,避免过热损坏加热管。 l 烘干箱温度范围:室温~100℃(连续可调) 温度均匀度: ±5℃ 升温时间:首次升 温 30 分钟内槽内温度可从室温加热到 70℃,再次升温 15 分钟内槽内温度可从室温加热到 70℃。 |
电加热装置 | 采用电加热热风循环加热方式,加热功率:约 9KW。按 JB/T5520-91《干燥箱技术》进行测试,烘箱温度保持在设定温度的±5℃范围内,温度显示 器准确到烘箱实际温度的±5℃范围内,满足 9 点测温的要求。烘干工作时,加热风机从后部 抽风将其抽入风道,再经过槽体两侧风道冲孔板吹入槽内,再被抽入风道,形成内循环保证 槽内温度的均匀性。烘干箱预留温度校验插孔。 |
9.9显像槽(1个)
有效尺寸 | 内腔尺寸为:600mm(长)×600mm(宽)×600mm(高) |
材质工艺 | l 内层采用 304 不锈钢板制作(厚度2mm),外层采用 304 不锈钢板拉丝面板制作(厚度1.0mm),槽盖采用 304 不锈钢板制作(厚度2mm)。 l 槽体为独立双层结构,采用氩弧焊焊接四周,槽口用不锈钢板折成槽钢形状,增加强度。槽盖和槽体之间采用橡胶垫密封并安装压盖机构等装置,确保喷粉时不外漏。 |
喷粉方式 | 爆粉方式 |
结 构 | l 该工位设有 PLC 自动控制系统,实现单机手动/自动运行。槽前设有独立的智能控制面板, 控制面板上设有开/关盖、爆粉、显像、除尘、计时、报警等一系列的按钮,可控制槽的所有动作。对爆粉、显像、除尘时间可由操作员在配备的时间继电器进行设定和调节, 显像完毕后发出声光报警信号。 l 该槽采用“爆粉”的施粉方法,外送粉方式,即用经过滤后的压缩空气吹入“粉筒”,生成“爆粉”,将粉吹入槽内,使显像粉瞬间充满槽体并均匀散落在零 件表面上。配备的储粉筒内设有电加热装置,保证显像粉干燥、松散、不结块。电加热管加热功率为:1KW l 在该槽内后侧设有1 组防爆式 LED 白光照明装置,槽盖上中部设有观察窗口,可方便观察槽内显像喷粉情况。槽边配备1 把气喷枪,用于吹除零件表面 沉积的显像粉,并可通过抽风除尘装置,将吹起的显像粉抽走并可回收。气枪压力≤0.034MPa。 l 该槽配备抽风除尘装置,采用滤筒式除尘设备收集显像槽内残余显像粉(槽底和槽中 悬浮的粉尘)以及工件显像后表面多余的显像粉。当显像计时结束后抽风除尘装置自动启动, 并在 2 分钟内抽走零件表面及散落在显像槽内底部及槽中悬浮的多余显像粉粉尘,过滤出来 的显像粉收集在除尘器的粉层收集箱中,可直接作为固废进行处理,保证操作间的清洁度; 配套风机功率为:0.37KW, 风量达到:800m3/h(风量保证粉尘不外溢),噪音低于 70dB; 经过滤后的空气达到国家规定《大气污染物综合排放标准 》(GB16297-1996 )三级排放标准或无组织排放标准,可直接排放至室外或室内。 |
9.10 荧光暗室观察台(1个)
序号 | 技 术 要 求 | 备 注 |
1 | 观察台面尺寸为:1500mm(长)×1000mm(宽)×800mm(高)。 | |
2 | 观察台材料为1.5mm的304/2B拉丝贴膜不锈钢板。 | |
3 | 暗室内配悬挂式和手持式高亮式黑光灯各1台,照度强、对比度高,识别能力以及降低操作者的劳动强度。确保紫外线照度距工件380mm处最高达4000uW/cm2。 | |
4 | 暗房采用国产专用暗房布,确保暗室内工件表面处白光照度不大于20 Lx。 |
9.11配套料框
l 整线配备专用零件筐具 4 个,采用 304 不锈钢制作,零件筐均进行打磨抛光处理,保证不会对工件造成划伤等影响;零件筐材质及设计易于清洗,以避免对零件形成二次污染。零件筐具均可进行独立设计,可依据客户方工件形状进行设计,方便最大化放置工件。
10电气控制系统
10.1、该线控制采用可编程序控制器(PLC)进行集中统一控制,电气控制系统主要由可编程控制器(PLC)、各种继电器、交流接触器、控制开关、数字计时器、温度控制模块等组成。PLC 控制系统采用欧姆龙品牌,主要电气元件采用施耐德或同等品牌;
10.2全线采用自动控制运行,设一个总电控柜,各工位分设控制面板(含声光报警装置),整线全流程的工艺参数(如温度、时间等)均可在配套的温控仪和时间继电器上进行设定、修改。该线部分工艺槽体(如喷淋清洗、显像)可启动系统自动运行按钮,在通过工位控制面板上的自动启动按钮来进行单机一键启动操作;其余槽体可选择人工通过槽前各工位控制面板上各旋钮来进行单机各工艺动作单独控制。该系统既可以实现部分工位槽的过程自动化控制,又可以实现所有工位槽动作过程的手动操作。
10.3、该线所用仪表均能方便地拆卸、安装、便于校验,安装位置便于操作人员观察。配备独立智能控制面板,面板上安装的仪表及电气按钮可用于控制槽内所有动作和功能的控制,面板上按钮均防水、防腐蚀,面板上所有电气接头进行防腐处理且加装防护套。控制面板采用不锈钢拉丝板制作,密封安装,安装位置位于槽前离槽体上沿 200-300mm 距离,便于拆卸、维修,避免了液体对控制面板的污染、浸湿、腐蚀等现象的发生。
10.4、该线设有电气系统的安全保护功能:设备配备有接地保护,电路配备有短路保护,电机配备有过载保护。220V、380V 高压电直接从总控制柜接到槽体用电器上,由面板按钮控制,线缆不许有接头。控制面板为直流 24V 安全电压。
10.5、显示面板、操作盘设计美观大方、外观考究、操作方便,进行防腐、防潮、防霉处理。控制柜内部走线规整,线号清晰准确,弱电部分加屏蔽并与强电电缆隔离,设置有隔离变压器对电网进行隔离、稳压。控制柜内设有维修照明日光灯。操作面板上所有元件具有清晰明确的标识,电器安装严格满足有关的国家安全标准,并确保运行可靠。各接线开关设置编号,便于维修和检查。
11气动控制系统
主要有气源处理三联件、电磁阀、压力表、气缸等各种气动控制及执行元件组成,其水气喷枪和显像等用气配置油水分离器,吹粉枪和水气喷枪采用小量程的压力表,便于数据的读取。所有使用水和压缩空气的位置都装有压力表及调压装置。
12设备配置清单
12.1整机一套含:
序号 | 产品名称 | 数量/单位 |
1. | 自乳化滴落槽 | 1套 |
2. | 后乳化渗透滴落槽 | 1套 |
3. | 喷淋清洗槽 | 1套 |
4. | 手工补洗槽 | 2套 |
5. | 后乳化乳化槽 | 1套 |
6. | 后乳化浸洗槽 | 1套 |
7. | 后乳化终止槽 | 1套 |
8. | 显像槽 | 1套 |
9. | 烘干槽 | 1套 |
10. | 荧光暗室观察台 | 1套 |
11. | 电气控制系统 | 1套 |
12. | 气动控制系统 | 1套 |
13. | 附件: B5灵敏度试块1块 SC-6紫外灯固定式1台 XORD-4000紫外灯手持式1台 防护眼镜2副 专用料框4个 | 1套 |
12.2提供的资料
名称 | 语言 | 数量 | 备注 |
设备总装图 | 简体中文 | 1 | |
机械机构图 | 简体中文 | 1 | |
控制程序图 | 简体中文 | 1 | |
操作手册 | 简体中文 | 1 | |
电气图 | 简体中文 | 1 | |
安全手册 | 简体中文 | 1 | |
维修手册 | 简体中文 | 1 | |
装箱单 | 简体中文 | 1 | |
合格证 | 简体中文 | 1 |
13工作条件说明
13.1设备适用工作环境条件:
(1) 厂房内相对湿度不超过 85%;
(2) 环境温度:5℃-35℃。
13.2、提供水、电、气设施要求:
(1)水源:工业自来水、去离子水,总进水口压力 0.3~0.5Mpa,预留接入口管径 DN50,出口处配备水压表、减压阀。该线用水量预计为 0.5 m3/h。
(2) 气源:工厂压缩空气,总进气口压力 0.3~0.6Mpa,预留接入口管径 DN20,出口处配备气压表、减压阀和油水分离器。该线用气量预计 1.5m3/min。
(3)电源:三相五线制,频率 50Hz 220V/380V±10%,该线总用电量至少约为150KW。
14安装调试及验收标准及方法
设备验收依据双方最终确认的标准(合同和技术协议),据此用户进行设备的预验收和最终验收。
14.1预验收:
在卖方工厂进行,买方分别对设备资料清单、设备标准配置表、附件(包括辅助设备)、设备精度验收表等按合同技术协议的要求逐项验收,验收合格后经双方代表签字方可发货。
14.2最终验收:
14.2.1开箱验货
设备到需方现场后,由双方组织人员共同开箱验货,供方应派检查人员到现场参加检验工作。如发现设备有任何损坏、缺陷、短少或不符合合同文件规定的问题,双方检验人员应作详细记录,并由双方代表签字。
14.2.2 安装及调试
供方提供设备现场安装及调试服务,并承担相应的全部费用。派遣称职的技术人员到现场负责设备安装和调试工作,并有责任解答需方技术人员提出的问题。设备在到货后的30天内安装调试完毕。
供方对安装和调试工作进行详细记录,安装和调试工作结束后,由供方人员在记录文件上签字并交需方备案。
14.2.3 终验收标准和程序
设备安装、调试达到要求后方可进行验收。
终验收应按设备出厂检验标准、合同及技术协议等作为标准进行验收。供方应在验收之前的5个工作日向需方提交1份详细的验收方案(包括:负责人和技术人员名单、验收指标、验收方式、所用测试仪器等),经需方确认后形成作为验收依据的文件。
验收在双方授权代表在场的情况下在需方现场逐台、逐项地进行。供方需提供工作报告以证明向需方提供的设备符合合同文件规定的各项要求。合格后,由双方签署验收报告,验收方告完毕。
15. 技术培训
15.1供方在需方使用现场就所供生产线及其设备的运行、操作、维护和修理等对需方人员进行技术培训。
15.2、培训计划:
15.2.1、培训目的:通过培训使用户相关人员了解设备的性能、工作原理,能够熟练的掌握设备的操作和日常维护。
15.2.2、培训内容:设备的工作原理、操作、日常维护及常见故障排除等。
15.2.3、培训教材:设备使用操作手册、设备维护手册等。
15.2.4、培训时间:3个工作日
15.2.5、培训地点:设备现场
16. 质量保证及售后服务
16.1质保期
l 验收后,整机质量保证期为1年(有特殊要求的按要求执行),在质保期内免费换零部件及服务,并应及时有效,接到用户故障信息后应在48小时内予以响应并到达买方现场。
l 设备保修期满后,卖方依然能提供广泛而优惠的技术支持及备件供应。
16.2售后服务
我方保证履行质量保证及售后服务义务,并为此做出如下承诺:
l 严格按招标文件的要求,保证进度,保证质量完成项目。
l 根据买方要求,免费派员对买方操作人员在生产厂家免费进行技术和操作培训,上述培训应持续至买方操作及维修人员完全掌握对该设备的使用及维修为止。
l 凡是我方售出或提供的所有设备及零部件,均实行 12个月免费保修(关键设备或关键件实行 12 个月免费保修),该保修期自整体项目最终竣工验收合格经买方确认签字之日起计算。
l 如设备有质量问题,我方在接到电话或传真通知后48 个小时内赶到现场解决,并在与买方商定的时限内排除故障。
l 在设备整个使用寿命周期内提供优质的服务。我方承诺在接到电话或传真通知后48小时内赶到现场,并在与买方商定的时限内排除故障。根据买方需要继续提供“设备故障前维修”的售后服务,我方向买方所收取的上述服务费用不得高于我方给其他厂家、商家提供服务所收取费用的最低标准。
l 除非另外达成协议并生效,则本质量保证及售后服务承诺将作为双方签订合同中质量保证及售后服务内容的依据。我方同意,严格遵守本质量保证及售后服务的各项承诺,并始终将对我方具有约束力,一旦我方违反将构成对买方的违约。
17.设备包装要求及运输方式
17.1包装箱应选用新的坚固的符合中国免疫的木箱或铁皮箱,适合长途运输,防潮,防锈,防震,防粗暴装卸,适合陆地运输和整体吊装;
17.2运输方式:陆运;
17.3交货地点:客户指定地点。
18.安全和环境保障
l 设备设计制造符合ISO9001国际标准;所有零部件和各种仪表的计量单位采用SI国际标准;制造商具备成熟的制造技术,所供设备为全新制造的产品,设备运行符合中国环保要求。
l 设备安全防护技术条件应符合中国国家强制性标准或相应的安全。
l 防护标准;设备无跟踪及定位功能。
19. 甲方提供的基础条件
设备到货安装前,甲方依据甲乙双方签署的现场布局图的要求,需完成布局图中要求的安装条件。
 客服1